Буюм юзасининг ғадир-будурлиги →
Юза нуқсонларини, жумладан «акула териси» эффектини камайтиришга ёрдам беради

Барқарор экструзия ва полимер буюмлар юзаси сифатини яхшилаш
TechnoAdd™ PPA — экструзия жараёнида полимерларни қайта ишлашни яхшилаш ва тайёр буюмлар юзаси сифатини ошириш учун мўлжалланган технологик мастербатчлар линияси.
Плёнка, қувур, лист ва кабель қопламаларини ишлаб чиқаришда юзадаги нуқсонлар, фильера чиқишида қатламлар тўпланиши, босим тебранишлари ва жараённинг беқарорлиги юзага келиши мумкин. Бу муаммолар айниқса линия унумдорлиги юқори бўлганда ва юқори қовушқоқликдаги полимерларни қайта ишлашда сезилади.
TechnoAdd™ PPA мастербатчлари эритманинг экструзия ускунасининг металл юзалари билан ўзаро таъсирини камайтиради. Бу «акула териси» каби нуқсонларни камайтириш, фильерада қатламлар тўпланишини қисқартириш ва буюм юзаси сифатини яхшилашга ёрдам беради.
Линия полиэтилен, полипропилен ва бошқа полимерларни экструзия усулида қайта ишлаш учун ечимларни ўз ичига олади. Марка ва дозалаш полимер асоси, ускуна конструкцияси, линия унумдорлиги ва қайта ишлаш шароитларини ҳисобга олган ҳолда танланади.
Технологик нуқсонларни камайтириш ва экструзияни барқарорлаштириш
Юза нуқсонларини, жумладан «акула териси» эффектини камайтиришга ёрдам беради
Экструзия каллаги чиқишида полимер қатламлари тўпланишини камайтиришга ёрдам беради
Материалнинг формовка жиҳозлари орқали ўтишини барқарорлаштиришга ёрдам беради
Қайта ишлашда эритма оқимига қаршиликни камайтиришга ёрдам беради
Буюм сифатини сақлаган ҳолда экструзиянинг иш диапазонини кенгайтиришга ёрдам беради
Формовка жиҳозларини тозалаш оралиғини узайтиришга ёрдам беради
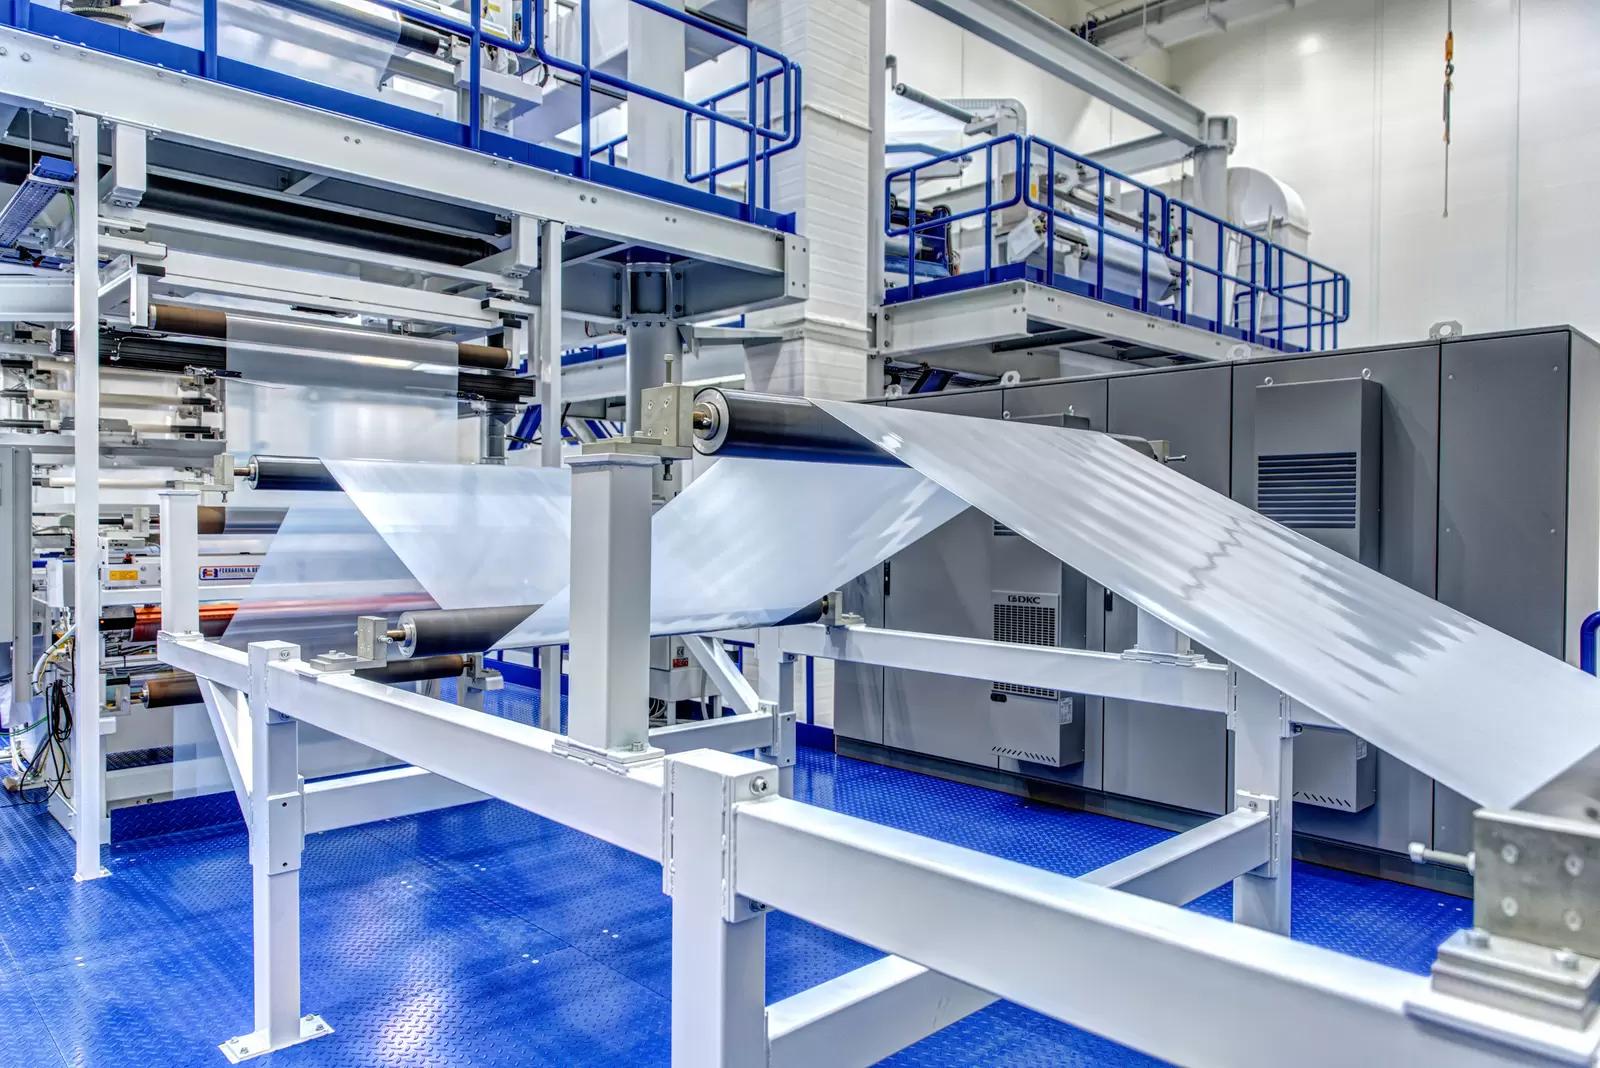
Плёнка, қувур, полипропилен лента ва бошқа буюмлар экструзияси учун технологик қўшимчалар
Рецептура, экструзия параметрлари ва буюм юзасига қўйиладиган талабларни ҳисобга оламиз
Технологик параметрлар ва тайёр буюм хусусиятларини баҳолаш
Синов натижаларига кўра аниқ ишлаб чиқариш жараёни талабларига мос PPA мастербатч маркаси ва дозасини танлаймиз.
| № | Марка | Ташувчи | Фаол компонент | Хусусиятлар | Қўлланиш | TDS | SDS |
|---|---|---|---|---|---|---|---|
| 1 | PPA-02101-LD | LDPE | Фторполимер технологик тизими | «Акула териси» эффектини, эритма босимини ва филйерадаги чўкиндиларни камайтириш | ПЕ-плёнкаларни пуфлаб ва ясси тирқишли экструзия қилиш | TDS | SDS |
| 2 | PPA-02104-LL | LLDPE / mLLDPE | Фторполимерларсиз функционаллаштирилган кополисилоксан тизими | Эритма оқимини яхшилаш ва филйерадаги чўкиндиларни камайтириш | ПЕ-плёнкаларни пуфлаб, ясси тирқишли ва кўп қатламли экструзия қилиш | TDS | SDS |
| 3 | PPA-02106-LL | LLDPE / mLLDPE | PFAS ва силиконларсиз органик полимер тизими | Босма, ламинация ва пайвандлаш талабларини ҳисобга олган ҳолда сирт нуқсонларини камайтириш | Эгилувчан қадоқлаш, босма ва ламинация учун ПЕ-плёнка экструзияси | TDS | SDS |
| 4 | PPA-02102-HD | HDPE | Фторполимер технологик тизими | Юқори қовушқоқликдаги полиетилен экструзиясини барқарорлаштириш ва сирт сифатини яхшилаш | HDPE-плёнкалар, қувурлар, профиллар ва кабел қобиқларини экструзия қилиш | TDS | SDS |
| 5 | PPA-02103-PP | PP-H | Фторполимер технологик тизими | Сирт нуқсонлари ва экструзия ускунасидаги чўкиндиларни камайтириш | PP-рафия, толалар, листлар ва CPP-плёнкаларни экструзия қилиш | TDS | SDS |
| 6 | PPA-02105-PP | PP-R | Фторполимерларсиз функционаллаштирилган кополисилоксан тизими | PP-R буюмларининг эритма оқими ва сирт сифатини яхшилаш | PP-R қувурлар, листлар ва профилларни экструзия қилиш | TDS | SDS |
| 7 | PPA-02107-PP | PP-H | PFAS ва силиконларсиз органик полимер тизими | Кейинги сирт ишлови талабларини ҳисобга олган ҳолда экструзияни барқарорлаштириш | CPP-плёнкалар, листлар ва PP-рафияни экструзия қилиш | TDS | SDS |
| 8 | PPA-02108-PS | HIPS | Фторполимерларсиз функционаллаштирилган кополисилоксан тизими | Зарбага чидамли полистиролни қайта ишлаш ва сирт сифатини яхшилаш | Термоформлаш ва совутиш техникаси учун HIPS-листларни экструзия қилиш | TDS | SDS |
| 9 | PPA-02109-AB | ABS | Фторполимерларсиз функционаллаштирилган кополисилоксан тизими | ABS-листларнинг эритма оқими ва сирт сифатини яхшилаш | Термоформлаш, маиший техника ва техник буюмлар учун ABS-листларни экструзия қилиш | TDS | SDS |
| 10 | PPA-02110-PT | PET | PFAS ва силиконларсиз юқори ҳароратли органик тизим | Шаффофлик ва сирт сифати талабларини ҳисобга олган ҳолда полиефир экструзиясини барқарорлаштириш | Қадоқлаш ва термоформлаш учун PET ва rPET плёнка ҳамда листларни экструзия қилиш | TDS | SDS |
Тавсия этиладиган марка полимер, экструзия жиҳозлари конструкцияси ва ишлаб чиқаришнинг технологик параметрларини ҳисобга олган ҳолда танланади. Батафсил хусусиятлар маҳсулотнинг техник спецификациясида келтирилган.
Полимер, ускуна ва ишлаб чиқариш вазифасини ҳисобга олган ҳолда PPA мастербатчини танлаймиз.